金属挂具是表面处理工艺中用于悬挂、支撑和导电工件的工具,广泛应用于电镀、喷涂、阳极氧化等领域 。它能保证工件在处理过程中位置固定、电流均匀传输,直接影响镀层或涂层的质量 。接下来,小编说明一下金属挂具的设计要点:
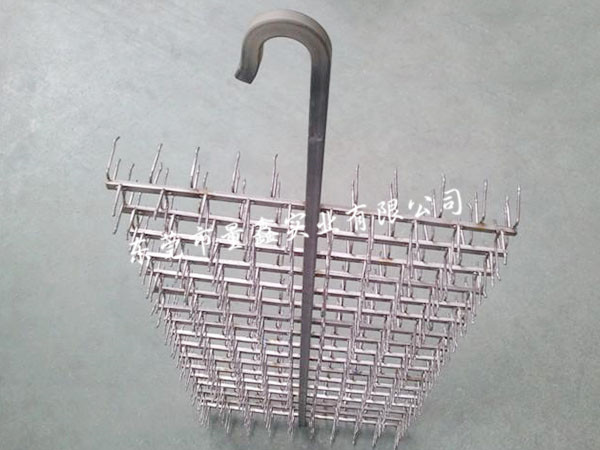
一、挂点(夹持点)设计(关键)
1. 挂点位置优先选非外观面
把接触点放在工件背面、内孔、装配沉台、边角隐蔽处,避免正面外观留下压痕、露底、烧点;
烤漆 / 喷粉件:挂点会有无漆小点;阳极 / 电镀会有接触印。
2. 挂点数量
- 小件:2 点定位;
- 大、薄板、异形件:3 点或多点支撑,防止喷涂烘烤受热变形、晃动;
- 薄壁件:不要单点硬夹紧,避免压塌、压变形;采用托撑式支撑,减少夹持压力。
3. 挂点接触面积
接触点尽量小(尖点、小圆弧),缩小痕迹;但不能过尖,防止压伤工件表面。
4. 避开密封面、配合面、螺纹、精密尺寸位;
5. 挂点方向:顺着输送风向,减少喷涂积粉积漆堆积在挂点。
二、结构与力学设计
1. 承重验算
计算工件总重量,预留安全系数≥1.5;主杆、支杆选用足够线径,防止烘烤高温软化、变形、断裂。
2. 重心平衡
工件吊挂后重心居中,不倾斜、不翻转;倾斜会造成喷涂流挂、涂层厚薄不均。重心偏的工件,增加辅助托点。
3. 焊接要求
全部焊缝满焊,无虚焊、气孔;高温炉内虚焊极易脱焊掉件;焊后打磨焊渣尖角,防止划伤工件。
4. 弹性夹持结构(弹片 / 卡爪)
- 弹片材质优先 65Mn 弹簧钢或 304 弹片;
- 弹力适中:夹太松→掉件;夹太紧→压伤工件;
- 弹片做成可拆式,疲劳失效后单独更换,不用整套挂具报废,降低成本。
5. 杆件布局:杆件尽量避开工件遮挡区域,防止遮挡造成喷涂阴影、漏喷。
三、导电与绝缘设计(静电喷涂 / 电镀阳极)
1. 静电喷粉 / 烤漆挂具
- 只有挂点接触位置裸露金属;其余支杆、主杆做浸塑 / 包胶绝缘;
- 绝缘层无针孔、无破损,防止静电旁路、打火、积漆难清理;
- 主挂钩保持裸金属,保证接地导通。
2. 电镀 / 阳极氧化挂具
- 导电通路优先紫铜导电头,电阻小;
- 接触位置必须导电良好,氧化层、漆皮会造成缺膜、色差;
- 非导电区域包胶防腐,减少药水腐蚀、金属消耗。
四、材料选型设计
- 烤漆 / 喷粉流水线:Q235 碳钢为主,成本低,浸塑包胶;
- 阳极、弱酸碱电镀:304 不锈钢;
- 强腐蚀、硬质阳极:钛材;
- 弹性卡爪:65Mn 弹簧钢(淬火)或 304 不锈钢弹片。
五、工艺适配设计(烘烤、清洗、上挂、下挂)
1. 耐高温
烤漆炉温度一般 180~220℃,材料选型、包胶材质要耐受烘烤温度,高温不软化、不脱胶。
2. 方便脱漆清理
结构尽量简洁,少死角、少缝隙;缝隙容易堆积漆粉,很难清理;
尽量模块化设计,方便拆下来单独脱漆。
3. 装卸效率
- 批量生产优先快装结构(弹性卡扣、挂钩式),减少人工拧螺丝;
- 挂具方向统一,方便流水线工人快速上件取件。
4. 防磕碰:杆件端头做圆角,避免搬运时划伤工件漆面。
六、防变形、防掉件辅助设计
1. 长薄件、大钣金件:增加辅助托撑,抵消高温受热变形;
2. 易滑脱工件:增加限位挡边,防止工件滑动脱落;
3. 多层挂架:层间距预留足够喷涂空间,避免工件互相碰擦、互相遮挡。
七、标准化与维护设计
1. 统一挂钩规格,适配流水线输送链条 / 吊具;
2. 易损件(弹片、小挂钩)标准化,可单独替换;
3. 挂具编号管理,方便点检、维修;
4. 包胶层边缘做圆弧过渡,减少应力开裂。
八、常见设计禁忌
❌ 挂点设在产品正面外观面;
❌ 薄壁件单点强力夹紧,压变形;
❌ 结构复杂多死角,积漆后很难清理;
❌ 重心偏移,工件吊挂倾斜;
❌ 焊缝虚焊,高温烘烤断裂;
❌ 绝缘包胶覆盖挂点,导致导电不良。



