静电喷涂治具要保证导电良好、减少积粉、防止掉件、延长使用寿命,避免因治具问题产生喷涂不良,喷粉线(固化炉高温)和静电喷漆线保养侧重点略有差异,下面静电喷涂治具分【日常点检、定期保养、故障处理、存放、注意禁忌】。重点一句话:导电触点绝对不能有粉 / 漆层,其余框架尽量保持铁氟龙完整。
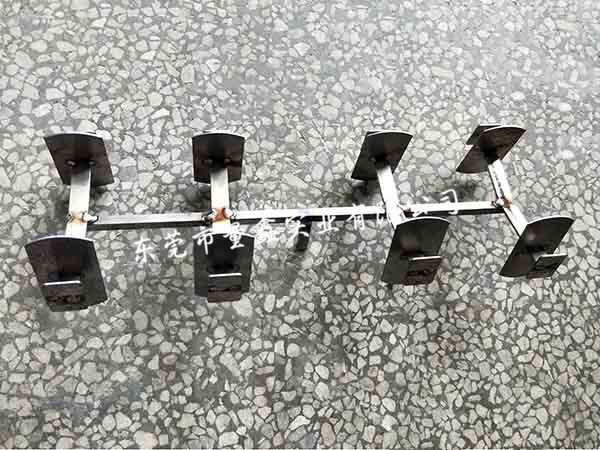
一、上线前 日常点检(每次生产开机必做)
1. 导电检查(重要)
- 目视:挂钩、弹片、和工件接触的触点,不能有粉末、漆膜、氧化锈斑。有薄粉就要清理。
- 实测:可用万用表测治具与吊链接地导通,电阻过大直接停用,会出现不上粉、局部漏喷。
- 弹片检查:看弹性,变形、开裂、弹力不足直接更换,防止生产中途掉工件。
2. 结构检查
- 焊接位置有无开裂、变形;螺丝是否松动。
- 铁氟龙涂层:看有没有起皮、破损。破损位置容易积粉,要标记后续返修。
3. 清理残留
- 表面浮粉用气枪吹干净;触点有薄粉用砂纸 / 钢丝刷轻打磨,不要过度打磨,避免触点磨损过快。
二、定期保养(按生产频次划分)
1)每班保养(下班)
1. 气枪吹扫整支治具浮粉;
2. 检查弹片、挂钩有无变形,清理触点附着物;
3. 把严重积粉的治具挑出来,不要混入第二天生产。
2)每周保养(大批量喷涂建议)
1. 深度清理积粉:
- 方式①:钢丝刷 + 砂纸打磨触点;
- 方式②:喷砂清理(适合批量金属挂具);
- 方式③:高温脱粉炉(喷粉线优选,280~380℃烧掉粉末,注意:只适合金属基材,铁氟龙不能进脱粉炉!高温会毁掉特氟龙涂层)
2. 校正变形挂钩、弹片;焊接开裂补焊。
3. 补涂破损位置铁氟龙(非触点区域),减少后续粘粉。
3)月度 / 季度大修保养
1. 全部治具分类筛选:
- 完好继续用;
- 轻微变形校正;
- 疲劳弹片、严重腐蚀、断裂直接报废。
2. 整体除锈、除氧化;大面积铁氟龙脱落,可整挂重新喷涂铁氟龙。
3. 检查吊头、挂杆和流水线吊具的导电接触面,这个位置很多人忽略,接地差整挂工件都会上粉不良。
三、不同类型治具保养差异
✅ 金属导电治具(不锈钢 / 铁挂具,喷粉常用)
- 触点:裸金属,允许打磨;
- 杆体:铁氟龙层防粘粉,破损及时补;
- 禁忌:不要把带铁氟龙的部位进高温脱粉炉。
✅ 防静电治具(防静电玻纤板 / 防静电塑料,塑胶喷涂)
- 不能喷砂、不能高温烘烤;
- 只用无尘布 + 中性清洗剂擦拭;
- 重点:防止表面划伤,划伤会改变表面电阻,静电泄放异常;
- 导电弹片单独检查导通,老化就换。
四、常见问题快速处理
1. 触点积粉→接地不良,工件不上粉 / 露底
处理:打磨触点;增加每班吹扫频次;尽量触点做小,减少积粉附着面积。
2. 铁氟龙起皮,大面积粘粉难清理
处理:局部打磨掉破损涂层,重新喷涂铁氟龙;破损严重直接返厂重涂。
3. 弹片疲劳,工件容易掉落
处理:直接更换弹片,不建议反复校正使用,容易生产中断裂。
4. 治具生锈(铁材质)
处理:喷砂除锈,框架做铁氟龙;触点打磨干净,生锈严重的直接报废。
五、存放管理
1. 清洗 / 清理完毕冷却后再入库,禁止带湿漆、湿粉堆放;
2. 分类摆放,避免挂钩互相磕碰,刮伤铁氟龙涂层;
3. 干燥通风存放,防止潮湿氧化生锈;
4. 做好标识:待上线、待清理、待维修、报废分区,防止混用。
六、保养禁忌(千万别做)
1. ❌ 不要在导电触点位置喷涂铁氟龙 / 油漆,直接绝缘,静电喷涂失效;
2. ❌ 铁氟龙涂层治具不要丢进高温脱粉炉,会碳化失效;
3. ❌ 防静电塑料治具不能强酸强碱清洗、不能高温烘烤;
4. ❌ 不要继续使用开裂、虚焊、弹力失效的弹片,避免掉件报废工件;
5. ❌ 不要长时间带厚粉生产,越积越厚,清理成本更高,不良率上升。
七、可选配套管理制度(工厂落地)
- 建立治具台账:编号、制作日期、维修次数、报废日期;
- 责任到人:涂装班组负责日常点检,机修负责定期大修;
- 设定备用治具库存,避免全部拿去保养导致产线停线。



