真空电镀挂具:作用是承载工件、导电、保证靶材电场均匀;挂具本身是损耗件,批量生产常见问题:镀层掉粉、放电打火、色差、膜层不均匀、工件针孔、挂具腐蚀 / 变形、颗粒不良。
核心思路:挂具设计 → 挂具来料加工 → 前处理 → 上线装夹 → 炉内工艺 → 挂具维护循环全链路管控。
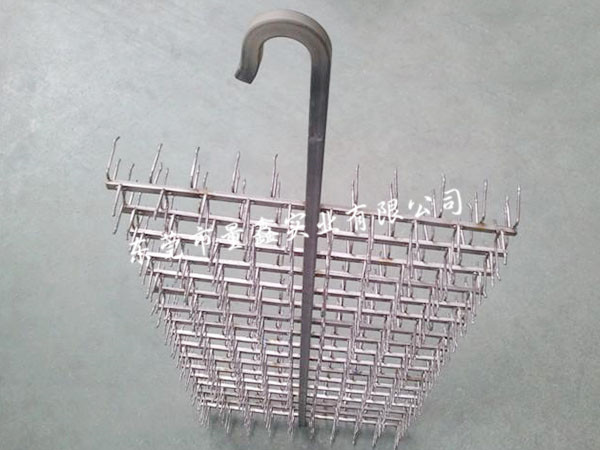
一、挂具结构设计(源头改善,批量重要)
1. 导电设计
- 导电触点要足够截面积,接触位置打磨平整;接触点尽量集中、刚性压紧,避免虚接。虚接会打火、烧蚀工件,产生颗粒。
- 挂杆、支爪优先选用铜基材(导电好),工作表面镀硬铬;轻载可用不锈钢,但导电差,大电流容易发热。
- 支爪尖角、锐边尽量倒 R 角。尖角电场集中,尖端放电,产生弧光、颗粒、烧焦。
2. 遮蔽设计
- 非电镀区域(挂杆主体)做遮蔽保护:耐高温绝缘涂层 / 绝缘套管,只保留工件接触支点导电。
- 如果挂具大面积暴露在等离子体下,挂具本身也会被溅射,挂具材料脱落变成炉内颗粒,污染产品。
3. 承重与变形
- 批量长期高温 + 等离子轰击,挂具会蠕变变形;工件重的挂具加粗杆件、增加加强筋;支爪弹性要稳定,弹性不足会松动、跳件。
- 工件摆放距离:工件之间、工件与靶材、工件与挂杆之间预留足够间隙,防止互相遮蔽、膜厚色差。
4. 支点接触面积
支点尽量小点接触,减少挂点痕迹;但不能太小,否则电流集中烧蚀工件支点。支点位置尽量选产品非外观面。
二、挂具来料加工品质控制
1. 材质:铜挂具基材纯度达标;不锈钢挂具选用 304/316,杂质少。
2. 机加工要求:
- 焊接处无气孔、砂眼;焊缝打磨光滑,孔洞会藏油污、水汽,进炉放气造成针孔、气泡不良。
- 表面抛光,毛刺、刀纹必须去除;粗糙表面容易吸附污染物,等离子轰击下脱落形成颗粒。
3. 绝缘层(遮蔽层):选用耐 PVD 高温、耐等离子、低放气绝缘涂料;涂层无针孔、无起皮。涂层开裂会漏电打火。
三、挂具上线前预处理(批量不良高发点)
1. 清洗除油
挂具反复循环使用,会累积油污、脱模剂、手指油脂、金属粉尘。
- 清洗流程:碱洗脱脂 → 纯水漂洗 → 烘干;
- 禁止徒手触摸导电支点与工件接触位置,戴无尘手套。
2. 除气
新挂具 / 大修后挂具,空炉预溅射老化(烤炉)。把挂具内部吸附水汽、有机物释放干净,否则批量产品大量针孔、白雾。
3. 检查点检(每批次上线前)
✅ 点检项:
- 支爪弹性:有无疲劳变形、松动;
- 导电触点:氧化、烧蚀、麻点;烧蚀严重直接更换;
- 绝缘层:开裂、脱落;
- 挂具表面:粉尘、油污、金属碎屑;
- 螺纹、焊点:有无裂纹。
烧蚀的旧挂具不要继续勉强使用,是批量颗粒的重大来源。
四、工件装夹管控
1. 工件装夹到位,保证导电可靠,不能虚浮;虚接会随机打火,不良随机出现,很难排查。
2. 工件装夹力度均衡:压力过大,产品压伤;压力过小,工件脱落、打火。
3. 同炉产品尽量高度、外形接近,保证电场均匀;大小件混装容易色差。
4. 装夹完成,吹净工件和挂具表面浮尘(无尘风枪),粉尘进炉就是膜层颗粒。
五、炉内工艺与挂具配套控制
1. 炉内放电参数:挂具尖端多,适当控制起弧电流,抑制尖端放电;
2. 真空预抽:充分预抽,挂具多孔 / 缝隙容易吸附气体,延长预抽时间;
3. 烘烤温度:按材料控制,防止挂具绝缘层老化、基材变形。
4. 靶材、磁场布局配合挂具排布,保证膜厚均匀性;定期确认膜厚分布。
六、挂具循环维护(批量生产容易忽略)
真空挂具不是一次性,是循环反复使用,定期维护是稳定良率关键
1. 定期脱膜清洗
使用一定炉次后,挂具表面会累积镀上的膜层(TiN、CrN 等),膜层变厚、开裂、剥落,变成颗粒污染源。
- 脱膜方式:化学脱膜、喷砂轻处理(注意:喷砂不能破坏绝缘层与导电触点);
- 制定维护周期:按炉次设定(例如 20~50 炉一次,根据膜层类型),不要等到大量掉膜才处理。
2. 分级管理挂具:新挂具、在用挂具、维修挂具分开;烧蚀严重直接报废,不要降级继续量产。
3. 建立挂具台账:记录上线炉次、维修时间、失效原因(打火 / 掉膜 / 变形),统计寿命。
七、常见批量不良 & 挂具相关对策
1. 颗粒、脏点不良
原因:挂具表面膜层剥落;绝缘层开裂;挂具粗糙藏粉尘;未预烤除气。
✅对策:定期脱膜清洗;检查绝缘涂层;新挂具空炉老化;上线前风枪除尘。
2. 随机打火、电弧灼伤工件
原因:支点烧蚀、虚接;尖角尖端放电;绝缘层破损漏电。
✅对策:支点定期更换;所有锐边倒 R;破损绝缘层修复 / 更换。
3. 膜层色差、膜厚不均
原因:工件摆放遮挡;挂具导电不均;挂具变形导致工件角度偏移。
✅对策:优化挂具排布;定期校正挂具变形件;保证导电接触一致性。
4. 针孔、气泡
原因:挂具缝隙藏水汽、油污;挂具焊接气孔放气。
✅对策:焊后抛光封闭孔洞;完整脱脂清洗 + 空炉预除气。
5. 挂点痕迹明显
原因:支点过大;支点电流集中。
✅对策:优化支点结构,缩小接触面积,选非外观位置。
八、批量生产标准化落地建议
1. 制作挂具点检表:上线前点检、下线后外观检查、定期维护记录;
2. 挂具验收标准:新挂具先试镀 2~3 炉验证稳定性,合格才批量投入;
3. 培训:操作工不能大力掰支爪,避免弹性提前失效;
4. 环境:挂具存放区域防尘,避免存放时沾粉尘油污。