不锈钢清洗篮(超声清洗篮)提升结构强度方案痛点大多是:底部网面下垂、边角开裂、提手根部断、超声波长期振动焊点疲劳脱焊、堆叠压变形;既要强度,又要透水、超声穿透好,不能焊满板堵死。那么,下面小编讲解一下不锈钢清洗篮的结构强度提高方法:
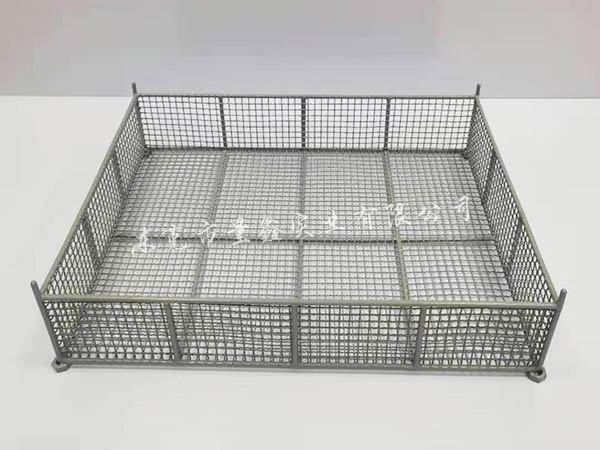
一、材质与线材选型(基础)
1. 常规:**304**;酸碱、高温清洗选 **316L**(低碳,焊接后不容易晶间腐蚀、脆裂),不要回收料、杂质料,振动工况疲劳寿命差很多
2. 线径分级:
- 外框主框架:Φ4~Φ6mm 实心圆钢 / 扁钢;重载、吊取、堆叠用 Φ6~Φ8
- 底部承重筋:Φ3~Φ4;网丝(分隔、细网)Φ1.5~2.0
- 冲孔板款:底板 1.2~1.5mm,大尺寸底板加厚到 2.0mm
不要单纯把网丝加粗,会挡超声、排水差;**承重交给框架 + 底部主梁,网丝只用来托料**
二、框架结构加固(见效)
1. **边框用闭合框,转角包角 / 一体折弯**
优先整根折弯成型,减少转角焊缝;转角加三角加强筋(角撑),转角是应力集中、振动疲劳容易断的位置。
2. **底部一定要加横向、纵向主梁(托筋)**
网面不要直接悬空跨大跨度;长方向每隔 80~120mm 布置一根通长承重筋,所有网丝先焊在主梁上,主梁再焊到外框;
? 大尺寸(>400mm)底部建议十字井字筋,杜绝中间下垂鼓包。
3. **侧边竖筋**
高度>150mm 的篮,侧边增加竖向支撑筋,防止侧框外扩、涨形。
4. **堆叠结构**
设计独立堆叠柱(定位柱),**上层重量由立柱传递到底框,不要压在网面上**;没有立柱堆叠,几次重压网面直接永久变形
5. 提手(吊耳)是高危点:
- 不要单点点焊;U 型提手根部**双面满焊、加长焊脚**,或者提手两端延伸包住边框;
- 重载吊装优先做一体式折弯吊耳,而不是单独焊一小段钢丝;提手根部额外加补强片。
三、网片连接方式(针对超声振动疲劳,重点)
普通点焊,在超声波持续震动下很容易慢慢脱焊,这是清洗篮常见失效模式
1. 优先 **电阻碰焊(MFDC)**:丝交叉点压紧熔合,焊点面积大、抗振动疲劳远好于氩弧焊单点;氩弧焊适合边框、吊耳、角撑这类厚料位置Marlin Ste...2. 交叉丝可以用**双压扣(crimp)锁扣 + 辅助点焊**,机械咬合分担焊接应力,振动下不容易开焊,适合长期超声工况
3. 不要把整张网四周全部刚性卡死焊死:温差大、热胀冷缩会拉扯撕裂;可以局部固定,预留少量伸缩余量(浮动网结构),减少热应力开裂
4. 网丝排布:受力方向(长度方向)用粗丝,间距加密;垂直方向细丝。
四、焊接工艺控制(不锈钢焊接强度关键)
1. 氩弧焊用脉冲 TIG,**小电流、低热量输入**;热影响区窄,不容易敏化、晶粒粗大变脆;316L 优势就是不容易焊接后晶间腐蚀开裂
2. 焊点打磨、去焊瘤:焊瘤是应力集中点,振动时从焊瘤根部起裂;焊后电解抛光,同时检查微裂纹
3. 焊后去应力:批量超声篮、重载吊取款,焊后低温去应力烘烤,释放焊接残余应力,避免使用中慢慢开裂变形
4. 禁止虚焊、点焊数量偷减;承重筋、吊耳、转角必须满焊 / 连续焊,网交叉点碰焊全覆盖
五、结构避坑设计(兼顾强度 + 清洗性能)
1. 控制单跨跨度:底部两根承重筋之间净距不要超过 120mm;跨度越大,下垂风险成倍上升
2. 边角全部圆角过渡,禁止尖锐直角;直角位置应力集中,振动疲劳优先开裂
3. 冲孔板款:底板做压筋(和电箱门板原理一样),长方向压通长加强筋,提升刚性,不用盲目加厚板
4. 分隔格:如果需要分格,分隔条不要只焊在网丝上,分隔条两端必须连到主框架 / 承重筋上,不然分格本身就是薄弱点
5. 脚垫:底部加不锈钢脚垫,让篮底悬空,避免直接硬砸槽底、磕碰变形;也防止底部焊缝持续受冲击
六、检验与验收标准
1. 静态承重:满载静置,底部挠度≤2mm/m,卸载后无永久变形
2. 振动测试(模拟超声):持续振动,重点看吊耳、转角、底部主梁焊点,无脱焊、裂纹
3. 拉力测试:提手满负荷提拉,反复 50 次以上,根部不开裂
4. 堆叠测试:额定堆叠高度,网面不塌陷
七、容易忽略的隐性失效点
- 只加粗网丝,底部没有主梁:看着钢丝粗,大跨度照样往下塌
- 提手单点小焊点:超声振动几十批次直接断提手、掉篮
- 转角无角撑:反复捞取、磕碰,转角焊缝开裂
- 普通点焊代替碰焊:超声环境下,焊点疲劳失效速度快很多
- 堆叠直接压网面,没有定位柱



