喷粉挂具核心逻辑:导电接地 + 挂点越小越好(减小印子) + 杆身绝缘少粘粉;静电喷粉上粉好坏,接地是di一要素,挂具是接地通道。那么,使用喷粉挂具出现脱粉先分清两种完全不一样的 “脱粉”:
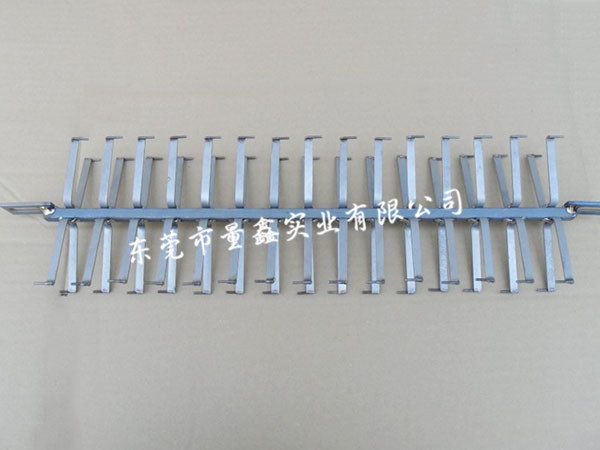
① 挂钩尖积粉固化 → 接地不良,工件上粉虚、挂点位置涂层脱落(附着力差)(常见)
② 挂具杆身 / 绝缘套管上面的固化粉开裂脱落,掉到工件上变成颗粒不良
一、挂钩尖端积粉绝缘,工件挂点脱粉(重点)
现象
挂孔 / 支撑点附近喷上去的粉很薄、一刮就掉、固化后局部起皮露底;别的位置附着力正常。
原因:钩尖累积固化塑粉,金属接触被隔离,虚接、接地电阻大,静电导不走,粉末吸附不牢
✅ 解决步骤:
1. 喷房内预吹(流水线优先)
喷完、进炉之前,用低压干净压缩空气对准挂钩尖把浮粉吹掉,不让粉末在钩尖固化堆层,大幅拉长清粉周期
注意:不要吹工件涂装面,只吹钩尖。
2. 定期清钩尖(4 种方式轮换)
- 热解炉 400–450℃烧除:效率高;缺点碳钢钩子多次高温退火变软、尖点变钝,不锈钢更耐用
- 脱塑剂浸泡:适合不锈钢,不伤尖点;铝挂架慎用强碱
- 干冰喷砂 / 塑料砂喷砂:不伤基材,尖点损耗慢;适合高端外观件工装
- 打磨机、锉刀手工磨尖:应急,只适合少量
3. 管控标准
清理完后,钩尖必须露出光亮裸金属;万用表测:工件到挂链接地电阻<1MΩ,电阻太大 = 导电不良
4. 结构优化
挂钩做成可拆式替换尖针,主架不用每次整架脱粉,只换小尖针,降维护成本。
二、绝缘套管(超薄硅胶管 / 玻纤管)脱粉、起皮掉渣
现象
套在主杆上的硅胶管表面粘的固化粉成片裂开、剥落,掉进产品表面形成颗粒。
原因:
- 普通硅胶管表面静电大,容易粘粉;反复高温烘烤,涂层和硅胶结合差,冷热循环后脆裂脱落
- 套管切口、端口没有收口,粉钻进套管和杆子缝隙,膨胀起皮
- 套管老化、发硬、开裂
✅ 解决方案:
1. 套管选型
优先喷粉专用耐高温硅橡胶绝缘套管(低静电、不粘粉改性硅胶),不要普通超薄硅胶管;普通超薄硅胶短期能用,但积粉后容易整块掉粉
玻纤套管(玻纤编织)粘粉更严重,不适合外观件产线
2. 套管加工要点
- 套管套到位,两端用耐高温卡箍 / 耐高温硅胶密封收口,防止塑粉钻进管壁内侧
- 套管表面可预先涂可剥型耐高温绝缘涂层(撕拉涂层),积厚了直接整张撕掉,不用拆管子
3. 维护
硅胶套管属于耗材,发现表面粉层开裂、发硬老化直接换新;不要反复烧硅胶管,高温会加速硅胶粉化掉渣
三、挂具设计预防(从源头减少积粉脱粉)
1. 只留极小导电尖点裸露,其余全部绝缘包裹
遵循:只有和工件接触的针尖裸金属,其余杆、横梁全部绝缘,这是减少挂具积粉核心方案
2. 挂点位置避开 A 面,尖点做锐尖,接触面积小
接触点越小,钩尖堆粉速度越慢、挂印也小
3. 工件悬挂角度
倾斜吊挂,多余粉末依靠自重滑落,减少挂具上滞留浮粉
4. 工装尽量减少横向平台、死角平台**,平台容易积厚粉,烘烤后震动脱落
四、日常管理(车间落地)
1. 挂具分两套轮换:一套在线生产,一套脱粉维护,不耽误产线
2. 回收粉加装筛网(120–150 目),过滤掉挂具掉下来的固化粉渣,避免循环污染整桶粉
3. 链条、吊具、导电吊点一并检查:链条接头积粉也会造成整挂接地不良,整批工件挂点脱粉
4. 区分:如果整片工件全部脱粉,不是挂具问题,是前处理除油、磷化、炉温、粉末固化不良;只有集中在挂点附近脱粉,才是挂具接地问题



