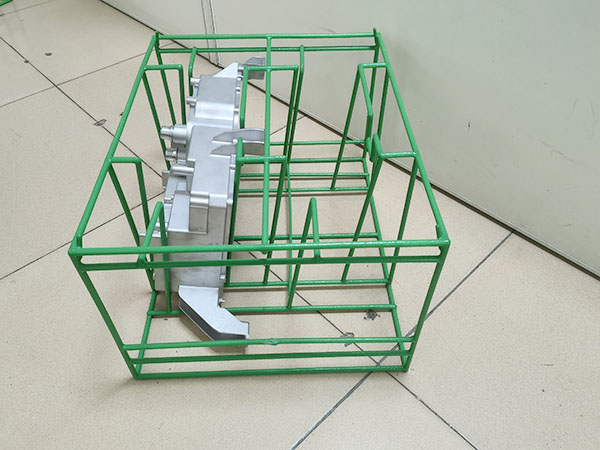
工业清洗篮大多是不锈钢丝网 + 不锈钢方管 / 圆管框架,氩弧焊为主;超声工况属于交变振动疲劳载荷,普通静态工件没问题的小焊接缺陷,很容易短期开裂。下面了解一下:
一、焊缝力学类问题(致命,超声振动下优先失效)
1. 虚焊 / 假焊、熔深不足
现象:看着表面有焊疤,实际焊丝和母材没有熔透;用手掰、超声持续振动一段时间直接脱开,网丝脱落、散篮。
成因:电流过小、焊接速度太快;很多低价厂点焊,只点一点点,不熔透。
✘ 风险:清洗过程零件掉落,砸坏超声振板。
2. 焊缝裂纹(热裂纹 + 疲劳裂纹)
重点:不锈钢焊接本身热膨胀大,网丝细,更容易出现。
- 热裂纹:焊接不锈钢时热输入过大,焊缝金属晶粒粗大,冷却直接产生微小裂纹;肉眼不一定看得见。
- 疲劳裂纹:焊缝有微小缺陷,在超声波持续高频振动下,裂纹慢慢扩展,几周 / 几个月后断裂。
3. 咬边
电弧把母材边缘烧出凹槽,焊缝截面变薄。咬边位置是应力集中点,超声振动下极易从咬边处开裂。
4. 焊瘤、飞溅
熔融金属堆积凸起、飞溅颗粒粘在网丝 / 框架上。
✘ 问题:
①尖锐焊瘤 / 毛刺刮伤精密 CNC 工件;
②毛刺缝隙藏油污、铁屑,很难清洗干净,持续污染零件批次。
二、腐蚀相关焊接缺陷(清洗液浸泡环境特有)
1. 晶间腐蚀(不锈钢大忌)
SUS304 焊接时,焊缝及热影响区受热在 450~850℃区间停留太久,铬元素析出碳化铬,晶界贫铬;放到水基清洗液(尤其含氯离子)里,焊缝位置优先生锈。
现象:篮子其他地方光亮,焊缝位置发黄、长锈斑。
✅对策:焊后电解抛光 + 钝化,恢复表面钝化膜;316L 抗晶间腐蚀优于 304。
2. 焊缝氧化发黑(回火色)
氩气保护不到位,焊缝背面氧化,出现蓝、棕、黑色氧化层。氧化层没有钝化膜,极易腐蚀生锈;普通打磨只是磨掉表面,热影响区贫铬问题还在。
三、网丝与框架焊接特有问题(清洗篮结构特点)
1. 细不锈钢网丝烧断、过熔
网丝很细(φ0.8~1.5mm),框架方管壁厚 1.0~2.0mm,两者厚度差异巨大。电流稍微大一点,直接烧断网丝;电流小又虚焊。对焊工参数控制要求高。
2. 网丝变形、内应力
焊接局部高温,网丝受热扭曲、张拉变形;焊完网面凹凸不平,工件摆放不稳,超声清洗时零件晃动磕碰。
3. 焊点分布不均,应力集中
只稀疏点焊,受力点集中在少数几个焊点;超声抛动 + 振动,少数焊点承受全部载荷,快速疲劳断裂。
四、外观 & 后续工艺连带问题
1. 焊缝缝隙、夹渣、气孔
气孔 / 夹渣内部形成微小空腔,清洗液渗入,藏污纳垢;空腔底部会发生缝隙腐蚀,慢慢扩大。
2. 焊后打磨不到位
不打磨直接交付:尖锐焊边划伤工件;打磨过度,把母材磨薄,降低强度。
3. 电解抛光失败
焊接缺陷严重时,电解抛光会把微小气孔、裂纹放大,缺陷更明显。
五、采购验收重点(可直接写进技术协议)
1. 优先满焊 / 连续段焊,关键受力位置禁止单点简易点焊;网丝与框架熔深达标,无虚焊。
2. 焊缝无咬边、裂纹、气孔、夹渣;焊后打磨平滑,无毛刺、飞溅。
3. SUS304 篮:焊后做电解抛光 + 钝化,消除焊缝回火色、改善抗晶间腐蚀能力。
4. 做简易振动测试:成品篮晃动检查,焊点不能松动;重点吊耳、提手位置必须加强焊接。